Le lavage détruit plus de matériel que la production
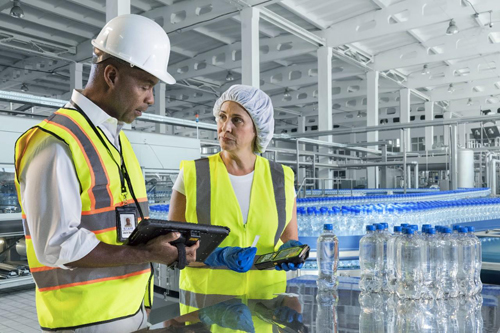
En agroalimentaire, le matériel ne s’use pas en produisant, il s’use au nettoyage. Lavage au jet, désinfectants, projections quotidiennes : l’étanchéité IP65 est un minimum.
Sur un format tactile, une question supplémentaire se pose et se teste avant l’achat : la dalle reste-t-elle utilisable avec des gants et sous l’humidité ? C’est le point qui fait souvent préférer un modèle à clavier en atelier.
Nos solutions répondent aux besoins suivants :
- Traçabilité de lot, conditionnement, atelier réfrigéré, expédition, contrôle qualité…
C’est l’essai que personne ne fait avant de commander, et qui décide pourtant du succès du déploiement. Une dalle tactile couverte de gouttes interprète parfois l’eau comme un contact, et un gant épais et humide ne déclenche pas toujours le tap. En atelier agroalimentaire, ces deux conditions sont permanentes. Avant d’équiper cinquante postes, il vaut la peine de faire tester un appareil par un opérateur, dans ses gants, sur son poste réel.
- Étanchéité au jet : le terminal survit au nettoyage de zone.
- Grand écran : consultation de recette, de procédure et de contrôle.
- Imageur 2D : lecture des codes GS1 portant lot et date.
- Versions grand froid pour les ateliers réfrigérés et les chambres.
- Photo intégrée : constat de non-conformité documenté sur place.
- Traçabilité unitaire : saisie au moment de l’opération.
- Le protocole de nettoyage : produits employés, fréquence, pression.
- L’usage avec gants et sous humidité, à tester sur la dalle.
- La température des zones et le nombre de passages entre elles.
- Les codes à lire : GS1 bidimensionnels de plus en plus imposés.
- L’étiquette : un adhésif standard ne tient pas sur une surface froide et humide.
- Traçabilité de lot : numéro de lot et DLC saisis en production.
- Conditionnement : contrôle de pésée et d’étiquetage.
- Atelier réfrigéré : découpe, préparation et conditionnement au froid.
- Expédition : contrôle de chargement sous température dirigée.
- Contrôle qualité : relevés et validation de conformité.
- La compatibilité chimique, distincte de l’indice IP.
- Un essai en conditions réelles avant un déploiement large.
- Le séchage avant recharge : une remise en socle humide corrode les contacts.
- Un terminal par zone pour respecter les règles d’hygiène.
- Ce qu’un étui ne fait pas : il ne relève pas l’indice IP et ne protège pas des produits de nettoyage.
Contactez nos spécialistes : indiquez-nous vos produits de nettoyage et vos températures, nous validons le matériel et l’étiquette.
Tout ce qu'il faut savoir sur Agroalimentaire

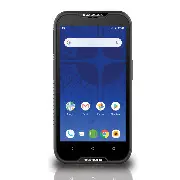
 Processeur : 2 Ghz Octa-Core
 OS PDA: Android 8.1 Oreo